Простои, вызванные выходом из строя подшипников прокатных станов, приносят сталепрокатным заводам огромные убытки: частая замена подшипников, снижение коэффициента готовности стана и рост общих эксплуатационных расходов. Основываясь на богатом опыте обслуживания на местах и производства, наша команда инженеров предлагает четыре практические стратегии по снижению расхода подшипников прокатных станов, предотвращению преждевременного усталостного разрушения и максимальному увеличению срока службы подшипников.
1. Отслеживание и регистрация данных об использовании и отказах подшипников
Целевые меры по улучшению невозможно реализовать без четкого анализа отказов. Мы рекомендуем создать комплексную систему регистрации данных, охватывающую шесть основных аспектов для выявления типичных закономерностей отказов:
1) Базовые условия конструкции стана и механическая точность
2) Изменения в прокатываемой продукции и производственных процессах
3) Фактическая эффективность систем смазки и уплотнения подшипников
4) Условия эксплуатации узлов регулировки и трансмиссии стана на месте
5) Точность запасных частей для сборки и условия монтажа/демонтажа
6) Виды отказов подшипников и соответствующие места их установки
Сопоставляя эксплуатационные данные и записи об отказах, группы технического обслуживания могут находить первопричины, а не решать проблемы методом проб и ошибок. Диагностика на основе данных закладывает основу для эффективного снижения потребления.
2. Достижение сбалансированного соответствия прочности всех компонентов подшипника
Срок службы подшипника ограничен самым слабым звеном во всей системе «подшипник-корпус». При условии достаточной жесткости и несущей способности корпуса подшипника выбирайте подшипники с более высокой грузоподъемностью. В то же время оптимизируйте размеры каждого компонента подшипника в соответствии с реальными условиями работы, чтобы обеспечить эквивалентную прочность различных деталей.
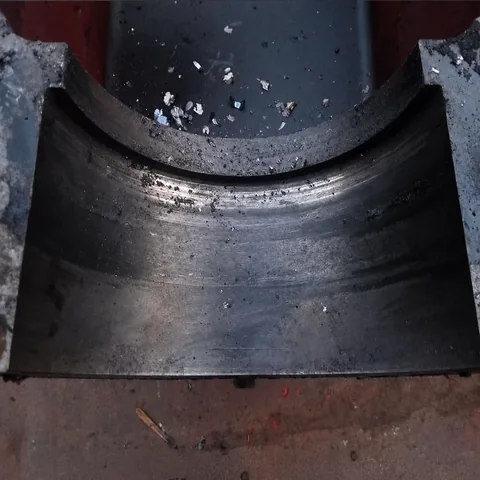
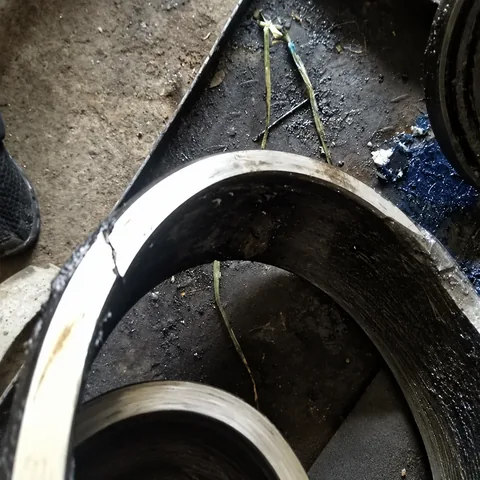
Типичный случай из практики — сильный износ и деформация корпуса, сопровождающиеся частыми поломками наружного кольца. В таких условиях работы мы применяем оптимизированную конструкцию: увеличиваем толщину стенки наружного кольца и соответствующим образом уменьшаем диаметр роликов. Эта модификация повышает прочность наружного кольца, перераспределяет внутренние напряжения и продлевает общий срок службы подшипника. Следует избегать избыточного проектирования отдельных деталей.
3. Использование высококачественной чистой подшипниковой стали
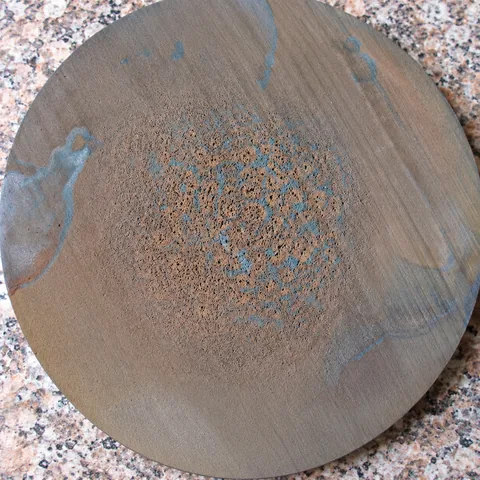
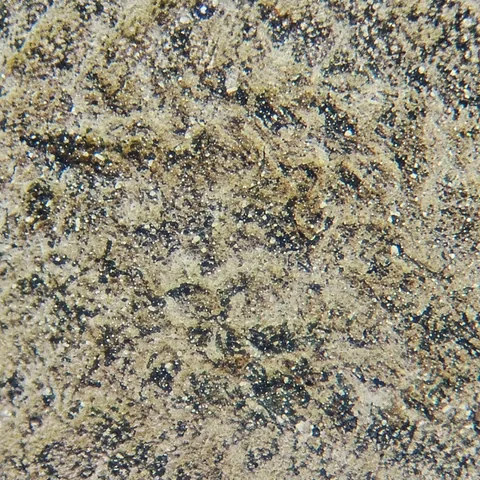
Неметаллические включения, особенно оксидные включения внутри подшипниковой стали, образуют внутренние слабые места. Они вызывают концентрацию напряжений и ускоряют зарождение усталостных трещин, что приводит к неожиданному преждевременному повреждению подшипника.
Для устранения этого риска на уровне материала настоятельно рекомендуется использовать вакуумированную сталь или подшипниковую сталь электрошлакового переплава (ЭШП). Хотя цена за единицу высокочистой подшипниковой стали выше, меньшее количество неожиданных отказов подшипников и более высокая готовность стана значительно сокращают потери от простоев. С точки зрения совокупной стоимости владения, высококачественная чистая сталь приносит большую экономическую выгоду сталелитейным предприятиям.
4. Оптимизация класса точности, внутреннего зазора и посадки подшипника
Точность, внутренний зазор и посадка взаимодействуют друг с другом и совместно определяют рабочие характеристики подшипника. Неправильный выбор любого параметра приведет к преждевременному выходу из строя даже высококачественных подшипников.
Выбор соответствующего класса точности
Выбирайте класс точности в соответствии с требованиями к точности вращения и целевым сроком службы.
- Прецизионные станы холодной прокатки полосы: четырехрядные цилиндрические роликоподшипники P5; упорные подшипники P0
- Стандартные станы холодной и горячей прокатки полосы: четырехрядные цилиндрические роликоподшипники P6; упорные подшипники P0
- Блюминги и чистовые станы: четырехрядные цилиндрические роликоподшипники P0; упорные подшипники P0
- Промежуточные группы клетей: четырехрядные цилиндрические роликоподшипники P6 или P0; упорные подшипники P0
- Чистовые группы клетей: четырехрядные цилиндрические роликоподшипники P6; упорные подшипники P0
Более высокая точность дает множество преимуществ: снижение внутренних напряжений для стабильности размеров компонентов, улучшенная шероховатость поверхности для стабильного формирования масляной пленки, надежные посадки, предотвращающие проворачивание, лучшие высокоскоростные характеристики с меньшим тепловыделением, что в конечном итоге снижает общий расход подшипников и увеличивает время безотказной работы стана.
Разумный выбор внутреннего зазора
Внутренний зазор напрямую влияет на распределение нагрузки, состояние трения, повышение температуры и срок службы. В пределах допустимых рабочих значений меньший рабочий зазор способствует увеличению срока службы подшипника. Для большинства применений в прокатных станах широко используются группы зазоров C3 или C4 для четырехрядных цилиндрических роликоподшипников:
- Зазор C3: для холодной прокатки, легкой горячей прокатки и применений с посадкой на вал ниже n6
- Зазор C4: для тяжелой горячей прокатки, блюмингов и обжимных станов с посадкой P6 / r6 или выше
- Упорные подшипники: выбирайте C0 или другие группы в соответствии с осевой нагрузкой и требованиями к позиционированию
Отказы на местах могут дать диагностические подсказки:
1) Выгорание подшипника (исключая вибрацию, столкновение компонентов и плохую смазку): вероятно, вызвано слишком малым рабочим зазором.
2) Разрушение колец или роликов (исключая дефекты материала, сильные ударные нагрузки и неправильный монтаж): обычно вызвано чрезмерным зазором, что приводит к недостаточному углу охвата несущей нагрузки (идеальный угол охвата: 120°–150°).
Важное напоминание: подшипники разных производителей нельзя бездумно заменять друг на друга. Всегда проверяйте допуск размеров внутреннего кольца, допуск дорожки качения и внутренний зазор перед заменой на продукцию другого поставщика.
Научный подход к монтажной посадке
Четырехрядные цилиндрические роликоподшипники и опорные упорные подшипники используют совершенно разные стратегии посадки из-за различных условий нагрузки:
1) Четырехрядный цилиндрический роликоподшипник: внутреннее кольцо воспринимает вращающуюся радиальную нагрузку → посадка с натягом на шейку валка; наружное кольцо воспринимает статическую сосредоточенную нагрузку → посадка с натягом в отверстие корпуса.
2) Вспомогательный упорный подшипник: воспринимает только осевую нагрузку и обеспечивает позиционирование, требует легкой сборки и разборки → посадка с зазором между внутренним кольцом и шейкой валка; большой зазор между наружным кольцом и отверстием корпуса.
Поверхности вала, отверстия корпуса и сопрягаемые поверхности должны соответствовать требованиям к геометрическим допускам и шероховатости, указанным в соответствующих стандартах. Даже правильно подобранные подшипники выйдут из строя преждевременно, если сопрягаемые поверхности имеют низкое качество механической обработки.
Снижение расхода подшипников прокатных станов — это систематическая работа, охватывающая статистику данных, оптимизацию конструкции компонентов, выбор сырья и параметры монтажа на месте эксплуатации. Вместо простой закупки подшипников более высокого класса, сталелитейным заводам следует учитывать реальные условия работы станов для корректировки каждого звена цепочки применения подшипников.
Как профессиональный производитель подшипников для прокатных станов, мы предлагаем изготовленные по индивидуальному заказу четырехрядные цилиндрические роликоподшипники и соответствующие упорные подшипники для различных условий горячей и холодной прокатки. Не стесняйтесь обращаться к нашей команде инженеров для получения консультации по выбору подшипников и поддержки в анализе причин выхода из строя на месте эксплуатации.


 +86-13670502706
 overseas@esgbearing.com
 +86-13670502706
